LN99 · Гидроформование труб
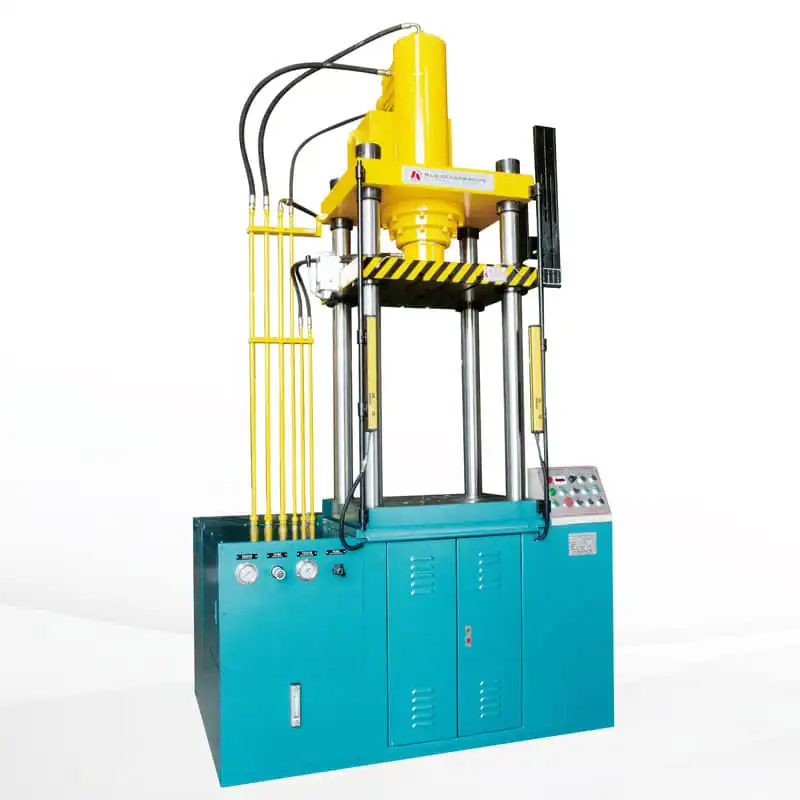
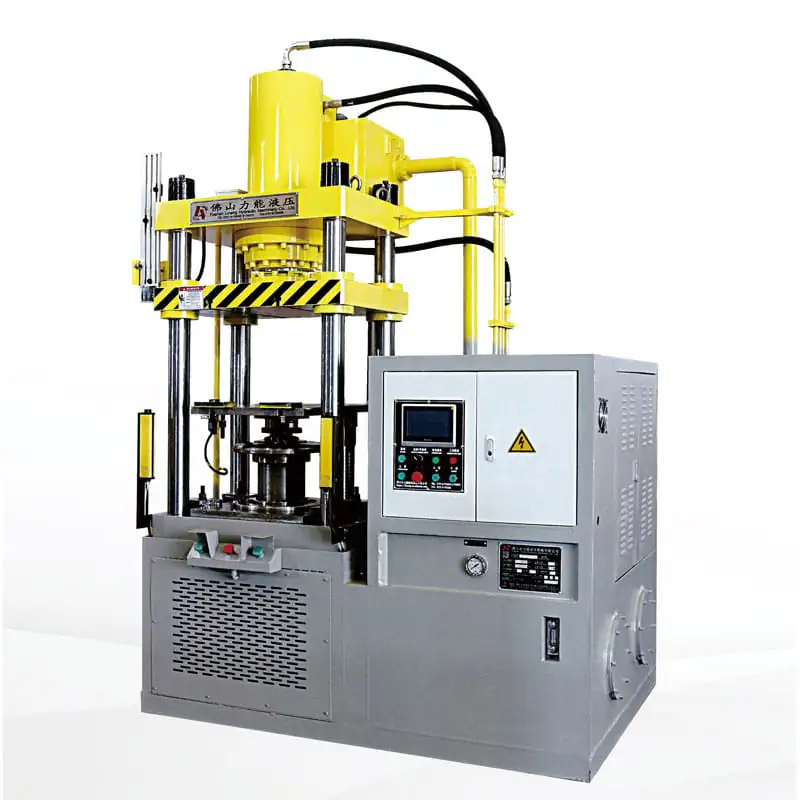
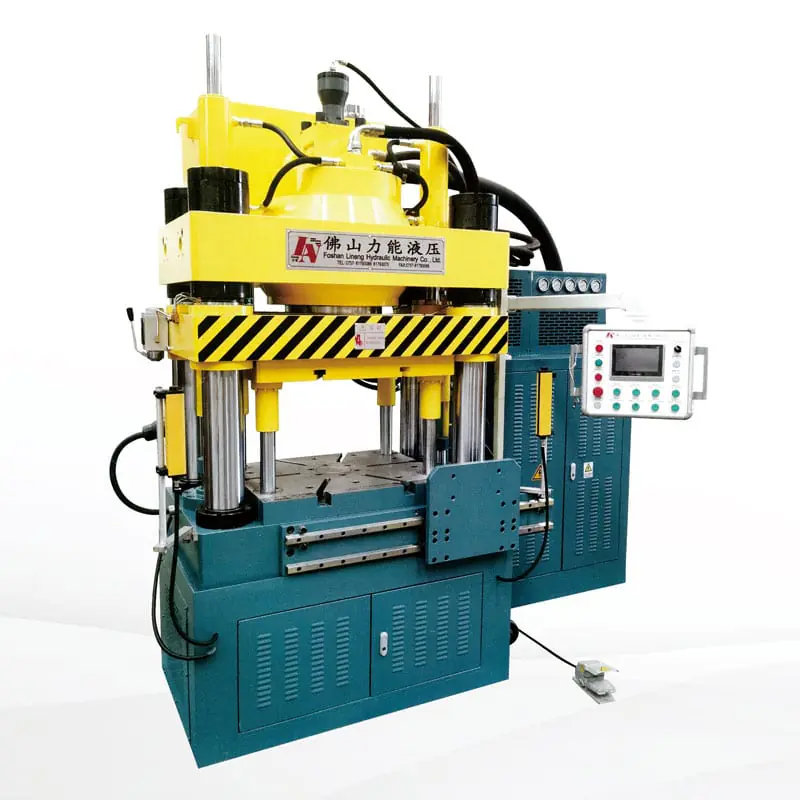
Гидравлический пресс формования внутренним высоким давлением LN99
Обзор станка
Для гидроформования труб.
Формование внутренним высоким давлением — современная технология изготовления лёгких деталей. Трубную заготовку прижимают к полости инструмента внутренним давлением и осевым усилием для подачи материала.
Для технологического процесса
Особенности станка
- Подвижная траверса имеет два режима скорости: быстрое опускание без нагрузки, медленное формование и прессование, быстрый возврат — для высокой производительности;
- Автоматический подсчёт циклов;
- Основные уплотнения импортные, с длительным сроком службы;
- Основные электрические компоненты известных европейских, американских и японских брендов обеспечивают высокую надёжность;
- Гидравлические компоненты известных международных брендов обеспечивают хорошую работу;
- Поверхности колонн и штоков проходят среднечастотную закалку и твёрдое хромирование;
- Инфракрасная защита для более безопасной эксплуатации;
- Централизованная смазка увеличивает срок службы станка;
- Несколько режимов: фиксированный ход или постоянное давление главного цилиндра; боковые цилиндры используются отдельно, одновременно либо отключаются; цилиндр-мультипликатор можно включать или отключать;
- Высокое рабочее давление и чёткая геометрия формования;
- Гидросистема управляется двухходовыми картриджными клапанами, с низкими потерями давления и стабильной надёжной работой.
- Уменьшает массу и экономит материал;
- Уменьшает число деталей и инструментов, снижая стоимость оснастки; для деталей, формуемых внутренним высоким давлением, обычно достаточно одного комплекта;
- Может уменьшить последующую механическую обработку и сборочную сварку;
- Повышает прочность и жёсткость, особенно усталостную стойкость;
- Переменное усилие закрытия позволяет получать детали с равномерной толщиной стенок и минимальным утонением.
Сравнение моделей
Технические характеристики
Сравните опубликованные параметры моделей. На небольших экранах прокручивайте таблицу по горизонтали. Перед заказом подтвердите окончательную конфигурацию с Lineng.
| Показатель | Единица | Параметр | |||||
|---|---|---|---|---|---|---|---|
| LN99-1200 | LN99-1400 | LN99-1800 | LN99-2100 | LN99-3000 | |||
| Номинальное усилие главного цилиндра | KN | 6000 | 8000 | 12000 | 15000 | 24000 | |
| Максимальное рабочее давление жидкости главного цилиндра | Mpa | 24 | 24 | 24 | 25 | 25 | |
| Максимальный рабочий ход цилиндра закрытия | mm | 500 | 500 | 500 | 600 | 800 | |
| Номинальное усилие бокового цилиндра | KN | 2000×2 | 2000×2 | 2000×2 | 2000×2 | 2000×2 | |
| Максимальное рабочее давление жидкости бокового цилиндра | Mpa | 24 | 24 | 25 | 25 | 25 | |
| Максимальный рабочий ход бокового цилиндра | mm | 200 | 200 | 200 | 200 | 200 | |
| Максимальная высота раскрытия стола | mm | 900 | 900 | 1000 | 1200 | 1500 | |
| Скорость подъёма подвижной траверсы | Быстрое опускание | mm/s | 200 | 200 | 200 | 200 | 200 |
| Рабочая скорость | mm/s | 15 | 12 | 10 | 6 | 5 | |
| Обратный ход | mm/s | 200 | 200 | 200 | 200 | 150 | |
| Максимальное выходное давление цилиндра-мультипликатора | Mpa | 120 | 120 | 120 | 150 | 250 | |
| Объём цилиндра-мультипликатора | L | 7 | 7 | 7 | 6 | 5 | |
| Ход цилиндра-мультипликатора | mm | 400 | 400 | 400 | 400 | 400 | |
| Полезный объём стола | Слева и справа (между колоннами) | mm | 1200 | 1200 | 1500 | 2000 | 2500 |
| Спереди и сзади (по краям) | mm | 1200 | 1200 | 1200 | 1400 | 1500 | |
| Мощность двигателя | KW | 45+22×2+3 | 45+22×2+3 | 30×2+22×2+3 | 37×2+22×2+3 | 45×2+37+22×2+3 | |
Посмотреть ассортимент
Другие гидравлические прессы.
Начните с вашей детали
Подберём правильную конфигурацию пресса.
Передайте нашей команде чертёж, материал, толщину и целевую производительность.